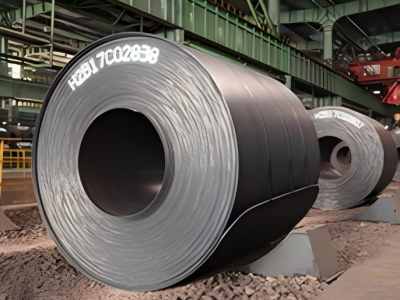
আধুনিক শিল্পে সবচেয়ে বহুল ব্যবহৃত ধাতব উপকরণগুলির মধ্যে একটি হিসাবে, কার্বন ইস্পাত প্রোফাইলগুলি তাদের চমৎকার যান্ত্রিক বৈশিষ্ট্য, ভাল মেশিনিবিলিটি এবং খরচ-কার্যকারিতার কারণে নির্মাণ, যন্ত্রপাতি উত্পাদন, স্বয়ংচালিত এবং অন্যান্য ক্ষেত্রে একটি গুরুত্বপূর্ণ ভূমিকা পালন করে। তবে, কার্বন ইস্পাত প্রোফাইলগুলির কার্যকারিতা সুবিধাগুলি সম্পূর্ণরূপে উপলব্ধি করার জন্য, প্রযুক্তিগত প্রক্রিয়াকরণের সময় বিশেষভাবে সমালোচনামূলক প্রক্রিয়া করা হয়। এই নিবন্ধটি কার্বন ইস্পাত প্রোফাইল প্রক্রিয়াকরণ কৌশলগুলি নিয়ে আলোচনা করবে, কাটিং, ঢালাই, গঠন এবং পৃষ্ঠের চিকিত্সার মতো মূল দিকগুলি কভার করবে এবং প্রক্রিয়া অপ্টিমাইজেশনের মাধ্যমে কীভাবে পণ্যের গুণমান এবং উত্পাদন দক্ষতা উন্নত করা যায় তা অন্বেষণ করবে।
কার্বন ইস্পাত প্রোফাইল কাটিয়া কৌশল
কার্বন ইস্পাত প্রোফাইলগুলি বিভিন্ন উপায়ে কাটা যেতে পারে, যেমন করাত, শিয়ারিং, শিখা কাটা এবং লেজার কাটা। উপযুক্ত কাটিং পদ্ধতি বেছে নেওয়ার জন্য উপাদানের বেধ, নির্ভুলতা প্রয়োজনীয়তা এবং খরচের ব্যাপক বিবেচনা প্রয়োজন।
1. করাল: ছোট এবং মাঝারি-আকারের কার্বন ইস্পাত প্রোফাইলের জন্য উপযুক্ত, বিশেষ করে যেখানে উচ্চ নির্ভুলতা প্রয়োজন৷ উচ্চ-গতির ইস্পাত করাত ব্লেড বা কার্বাইড করাত ব্লেডগুলি কার্যকরভাবে burrs কমাতে এবং কাটা পৃষ্ঠের ফিনিস উন্নত করতে পারে।
2. শিয়ারিং: পাতলা-প্রাচীরযুক্ত কার্বন ইস্পাত প্রোফাইলের জন্য উপযুক্ত (সাধারণত 6 মিমি থেকে কম পুরু)। এটি উচ্চ দক্ষতা প্রদান করে কিন্তু প্রান্ত বিকৃতির প্রবণ এবং পরবর্তী সোজা করার প্রয়োজন হতে পারে।
3. শিখা কাটা: পুরু প্লেট (সাধারণত 6 মিমি এর বেশি) জন্য উপযুক্ত। এটি কম খরচে অফার করে, তবে তাপ-প্রভাবিত অঞ্চল (HAZ) বড়, যা উপাদান শক্ত বা বিকৃতির দিকে নিয়ে যেতে পারে। কাটিং গতি এবং শিখার তীব্রতা নিয়ন্ত্রণ করা অত্যন্ত গুরুত্বপূর্ণ।
4. লেজার কাটিং: জটিল কার্বন ইস্পাত প্রোফাইলের জন্য উপযুক্ত উচ্চ-নির্ভুল যন্ত্রের জন্য পছন্দের পদ্ধতি। এটি মসৃণ কাটা প্রান্ত এবং একটি ছোট HAZ অফার করে, তবে সরঞ্জাম বিনিয়োগ তুলনামূলকভাবে বেশি।
কাটিং পদ্ধতি নির্বিশেষে, পরবর্তী প্রক্রিয়াকরণ বা সমাবেশের সময় চাপের ঘনত্ব এড়াতে পোস্ট-কাট ডিবারিং অপরিহার্য।
ঢালাই প্রক্রিয়া অপ্টিমাইজেশান
কার্বন ইস্পাত প্রোফাইলের চমৎকার ওয়েল্ডিবিলিটি আছে, কিন্তু অনুপযুক্ত প্রক্রিয়াকরণ সহজেই পোরোসিটি, ফাটল এবং বিকৃতির মতো সমস্যা সৃষ্টি করতে পারে। ঢালাই প্রক্রিয়া অপ্টিমাইজ করা নিম্নলিখিত পদ্ধতির মাধ্যমে অর্জন করা যেতে পারে:
1.প্রি-ঢালাই প্রস্তুতি: নিশ্চিত করুন যে ঢালাই করা জায়গাটি পরিষ্কার, তেল, মরিচা এবং অক্সাইডের স্তরগুলি অপসারণ করে৷ ঢালাইয়ের চাপ কমাতে এবং ঠান্ডা ফাটলের ঝুঁকি কমাতে প্রয়োজনে ঢালাই করা জায়গাটি প্রি-হিট করুন (বিশেষ করে পুরু প্লেট বা উচ্চ-শক্তির ইস্পাতের জন্য). 2. ওয়েল্ডিং পদ্ধতি নির্বাচন:
•ম্যানুয়াল মেটাল আর্ক ওয়েল্ডিং (SMAW): ব্যাপকভাবে প্রযোজ্য, কিন্তু ইলেক্ট্রোডের ধরন এবং বর্তমান পরামিতি অবশ্যই বেস উপাদানের বেধ অনুযায়ী সামঞ্জস্য করতে হবে।
•ম্যাসিভ মেটাল আর্ক ওয়েল্ডিং (GMAW/MIG/MAG): উচ্চ ঢালাই দক্ষতা, স্বয়ংক্রিয় উৎপাদনের জন্য উপযুক্ত, এবং বিশেষ করে পাতলা প্লেট এবং সূক্ষ্ম কাঠামোর জন্য উপযুক্ত।
•নিমজ্জিত আর্ক ওয়েল্ডিং (SAW): গভীর অনুপ্রবেশ এবং সামঞ্জস্যপূর্ণ ঢালাই গুণমান সহ পুরু প্লেট ঢালাইয়ের জন্য উপযুক্ত।
3. পোস্ট-প্রক্রিয়াকরণ: ঢালাইয়ের পরে, অবশিষ্ট চাপগুলি দূর করার জন্য উপযুক্ত তাপ চিকিত্সা (যেমন অ্যানিলিং বা স্বাভাবিককরণ) প্রয়োজন, এবং গুণমান নিশ্চিত করতে ঢালাইয়ের উপর অ-ধ্বংসাত্মক পরীক্ষা (যেমন অতিস্বনক বা এক্স-রে পরীক্ষা) করা হয়।
গঠন এবং নমন প্রক্রিয়া
কার্বন ইস্পাত প্রোফাইলগুলি ঠান্ডা নমন, গরম নমন এবং স্ট্যাম্পিং সহ পদ্ধতিগুলি ব্যবহার করে গঠন করা যেতে পারে, প্রতিটি বিভিন্ন প্রক্রিয়াকরণের প্রয়োজনীয়তার জন্য উপযুক্ত:
1. কোল্ড নমন: পাতলা, আরও নমনীয় কার্বন ইস্পাত প্রোফাইলের জন্য উপযুক্ত। কোন গরম করার প্রয়োজন নেই, তবে ক্র্যাকিং প্রতিরোধ করার জন্য নমন ব্যাসার্ধ নিয়ন্ত্রণ করতে হবে। উপাদানের বেধের অন্তত দ্বিগুণ একটি নমন ব্যাসার্ধ সাধারণত সুপারিশ করা হয়।
2. গরম বাঁক: পুরু প্লেট বা উচ্চ-শক্তির ইস্পাত জন্য উপযুক্ত। এই পদ্ধতিটি স্থানীয় গরম করার মাধ্যমে উপাদানের ফলন শক্তি হ্রাস করে, গঠনের সুবিধা দেয়। যাইহোক, বিকৃতি বা অসম কঠোরতা এড়াতে সাবধানে শীতল করার পদ্ধতি ব্যবহার করা আবশ্যক।
3.স্ট্যাম্পিং: বড়-উৎপাদনের জন্য উপযুক্ত। ছাঁচের নকশাকে অবশ্যই উপাদানটির স্প্রিংব্যাক বৈশিষ্ট্যগুলি বিবেচনা করতে হবে এবং প্রয়োজনে, স্প্রিংব্যাক ক্ষতিপূরণ গণনা করতে হবে।
সারফেস ট্রিটমেন্ট এবং জারা প্রতিরোধ
কার্বন ইস্পাত প্রোফাইলগুলি আর্দ্র বা ক্ষয়কারী পরিবেশে মরিচা হওয়ার জন্য সংবেদনশীল, যা পৃষ্ঠের চিকিত্সাকে গুরুত্বপূর্ণ করে তোলে। সাধারণ পদ্ধতির মধ্যে রয়েছে:
1. স্যান্ডব্লাস্টিং/শট পিনিং: পৃষ্ঠের রুক্ষতা উন্নত করে এবং আবরণের আনুগত্য বাড়ায়, প্রায়শই পেইন্টিংয়ের আগে একটি প্রিট্রিটমেন্ট পদক্ষেপ হিসাবে ব্যবহৃত হয়।
2.ইলেক্ট্রোপ্লেটিং বা গরম-ডিপ গ্যালভানাইজিং: দীর্ঘ-মেয়াদী ক্ষয় সুরক্ষা প্রদান করে এবং বহিরঙ্গন বা অত্যন্ত ক্ষয়কারী পরিবেশের জন্য উপযুক্ত।
3. স্প্রে করা বা পেইন্টিং: আবরণ সিস্টেমের মাধ্যমে আবহাওয়া প্রতিরোধ ক্ষমতা বাড়ায় যেমন epoxy জিঙ্ক{1}}সমৃদ্ধ প্রাইমার এবং পলিউরেথেন টপকোট।
উপরন্তু, স্বল্প-মেয়াদী মরিচা প্রতিরোধের জন্য, অ্যান্টি-মরিচা তেল বা প্যাসিভেশন ব্যবহার করা যেতে পারে, কিন্তু দীর্ঘ-মেয়াদী সুরক্ষার জন্য এখনও আরও স্থিতিশীল পৃষ্ঠ চিকিত্সা প্রযুক্তির প্রয়োজন।
উপসংহার
কার্বন ইস্পাত প্রোফাইলের প্রক্রিয়াকরণে কাটিং এবং ঢালাই থেকে শুরু করে গঠন এবং পৃষ্ঠের চিকিত্সা পর্যন্ত বহু-পদক্ষেপ প্রযুক্তিগত নিয়ন্ত্রণ জড়িত। উপাদান বৈশিষ্ট্য এবং প্রকৌশল প্রয়োজনীয়তা উপর ভিত্তি করে প্রতিটি পদক্ষেপ অপ্টিমাইজ করা আবশ্যক. যথাযথ প্রক্রিয়া নির্বাচন এবং পরামিতি সামঞ্জস্যের মাধ্যমে, শুধুমাত্র প্রক্রিয়াকরণের দক্ষতা উন্নত করা যায় না, তবে পণ্যের যান্ত্রিক বৈশিষ্ট্য এবং পরিষেবা জীবনও উল্লেখযোগ্যভাবে উন্নত করা যেতে পারে। ভবিষ্যতে, বুদ্ধিমান উত্পাদন এবং অটোমেশন প্রযুক্তির বিকাশের সাথে, কার্বন ইস্পাত প্রোফাইল প্রক্রিয়াকরণ উচ্চ নির্ভুলতা এবং কম শক্তি খরচের দিকে আরও অগ্রসর হবে।